RFID 작업장의 작은 관리자
2026-09-17
RFID 작업장의 작은 관리자
"RFID 작업장 어시스턴트"라는 용어는 일반적으로 수동 스캔 및 양식 작성 대신 RFID를 사용하여 작업장의 사람, 기계, 자재, 방법, 환경에 대한 실시간 상태 데이터를 자동으로 수집하는 것을 말합니다. 이를 효과적으로 구현하려면 핵심 초점은 네 가지 주요 측면에 있습니다:
1. 먼저 한 가지에 집중하고, 전면적으로 시작하지 마십시오
투입 대비 산출 기준으로 순위가 매겨진 일반적인 시나리오:
재공품(WIP) 흐름 및 공정 스테이징 – 가장 가치 있으며, "화물이 어디에 있고 어느 공정 단계에서 정체되어 있는지"를 직접 해결합니다
작업 홀더/금형/팔레트 — 물품을 찾을 때 가장 시간을 절약해 줍니다
주요 구역 및 위험 구역에 출입하는 인원의 출입 권한
완제품 재고, 입고/출고 및 배송 검증
장비 점검 및 유지보수 기록
먼저 하나의 생산 라인이나 작업장을 시범 사업으로 선정하고, 성공적으로 구현된 후에 복제하는 것이 좋습니다.
2. 올바른 주파수 대역과 라벨을 선택하십시오
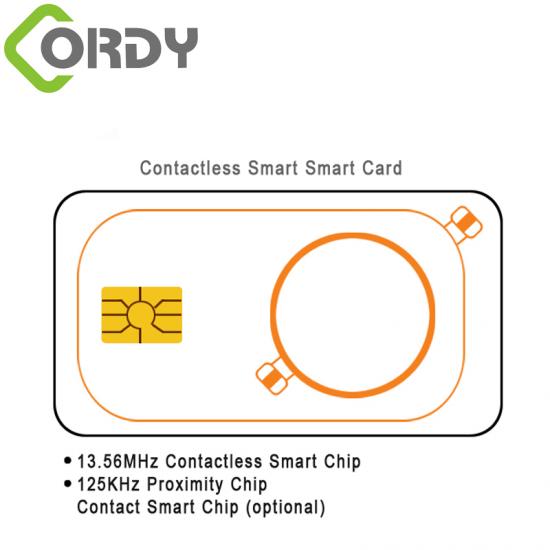
고주파 HF(13.56MHz): 단거리, 적당한 금속 방해 기능, 워크스테이션 카드 리딩 및 툴링 테이블에 적합함
초고주파 UHF(860–960MHz): 긴 리딩 거리, 일괄 리딩 가능, 팔레트, 재공품 및 출입문에 적합하며 작업장의 주류 선택임
금속 부품/금속 환경에는 반드시 안티메탈 태그 또는 유연한 안티메탈 소재를 부착해야 하며, 그렇지 않으면 읽을 수 없습니다
고온, 유류 오염 및 진동이 발생하기 쉬운 환경의 경우 해당 인클로저를 선택하십시오(예: 내고온성 PCB 라벨 및 사출成型 인클로저)
3. 레이아웃이 성공과 실패를 결정합니다
패스스루 / 터널 리더: 일괄 입출고 식별
워크스테이션 리더 또는 휴대용 장치: 공정 스테이션 확인
핵심은 엉터리 읽기(串读)를 제어하는 것입니다. 인접한 워크스테이션 간의 신호 간섭(串扰)은 작업장에서 가장 흔한 함정이며, 전력 조절, 안테나 방향 설정, 차폐 및 로직 필터링을 통해 해결할 수 있습니다
네트워크와 전원 공급 장치는 사전에 계획되며, 산업용 환경에서는 PoE 또는 산업용 스위치를 사용합니다
4. 데이터는 사용할 수 있는 곳에 적용되어야 합니다
라벨은 단지 진입점일 뿐이며, 가치는 백엔드에 있습니다. 즉, RFID 이벤트를 MES/WMS/자체 구축 시스템에 연결하고 대시보드(재공품 분포, 공정 사이클 타임, 비정상 체류 경고 및 재고 정확도)를 생성하는 것입니다. 시스템 통합이 없다면 RFID는 더 비싼 바코드 스캐너에 불과합니다.
일반적인 함정
시스템 통합 없이 하드웨어만 구매하면 결국 데이터를 읽을 수 없게 됩니다
라벨 부착 위치가 일관되지 않아 누락된 리딩이 발생합니다
처음부터 100% 리딩률을 추구하면 비용이 급증하며, 실제로는 논리적 보정을 포함한 98%+면 충분합니다
전자기 환경을 무시하면 작업장의 주파수 변환기와 용접기가 UHF를 방해할 수 있습니다


 한국의
 English
 français
 русский
 español
 português
 العربية
 Türkçe
 ไทย
 Tiếng Việt